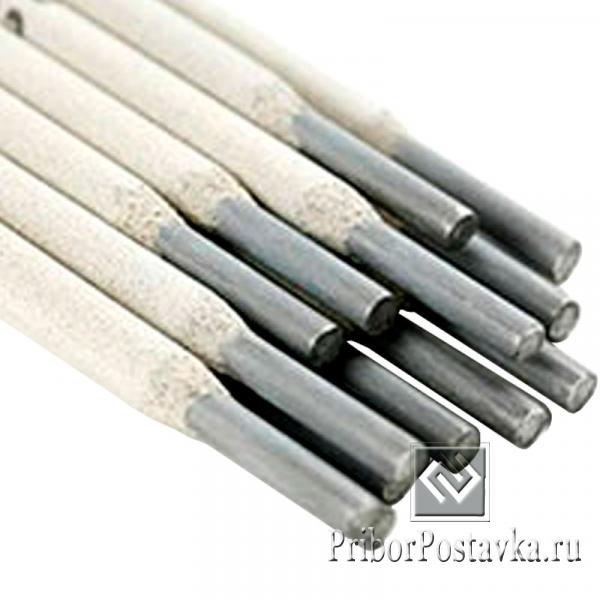
Электрод УОНИ-13/45 предназначен для ручной дуговой сварки особо ответственных конструкций из углеродистых сталей, когда к металлу сварных швов предъявляются повышенные требования по пластичности и ударной вязкости. Сварка во всех пространственных положениях, кроме вертикального сверху вниз, постоянным током обратной полярности.
|
Коэффициент наплавки |
9 г/Ач |
|
Расход электродов на 1 кг наплавленного металла |
1,6 кг |
|
Временное сопротивление разрыву |
420 МПа |
|
Предел текучести |
375 МПа |
|
Относительное удлинение |
22 % |
|
Ударная вязкость |
35 Дж/см2 (при -40 °C) |
|
Углерод |
до 0,12 % |
|
Марганец |
0,35-0,65 % |
|
Кремний |
0,20-0,50 % |
|
Сера |
до 0,03 % |
|
Фосфор |
до 0,035 % |
|
Диаметр, мм |
Положение шва |
||
|
нижнее |
вертикальное |
потолочное |
|
|
2,0 |
40-60 |
40-60 |
40-60 |
|
2,5 |
70-90 |
60-80 |
60-80 |
|
3,0 |
100-130 |
90-120 |
90-120 |
|
4,0 |
130-180 |
120-160 |
120-160 |
|
5,0 |
170-210 |
160-210 |
— |


